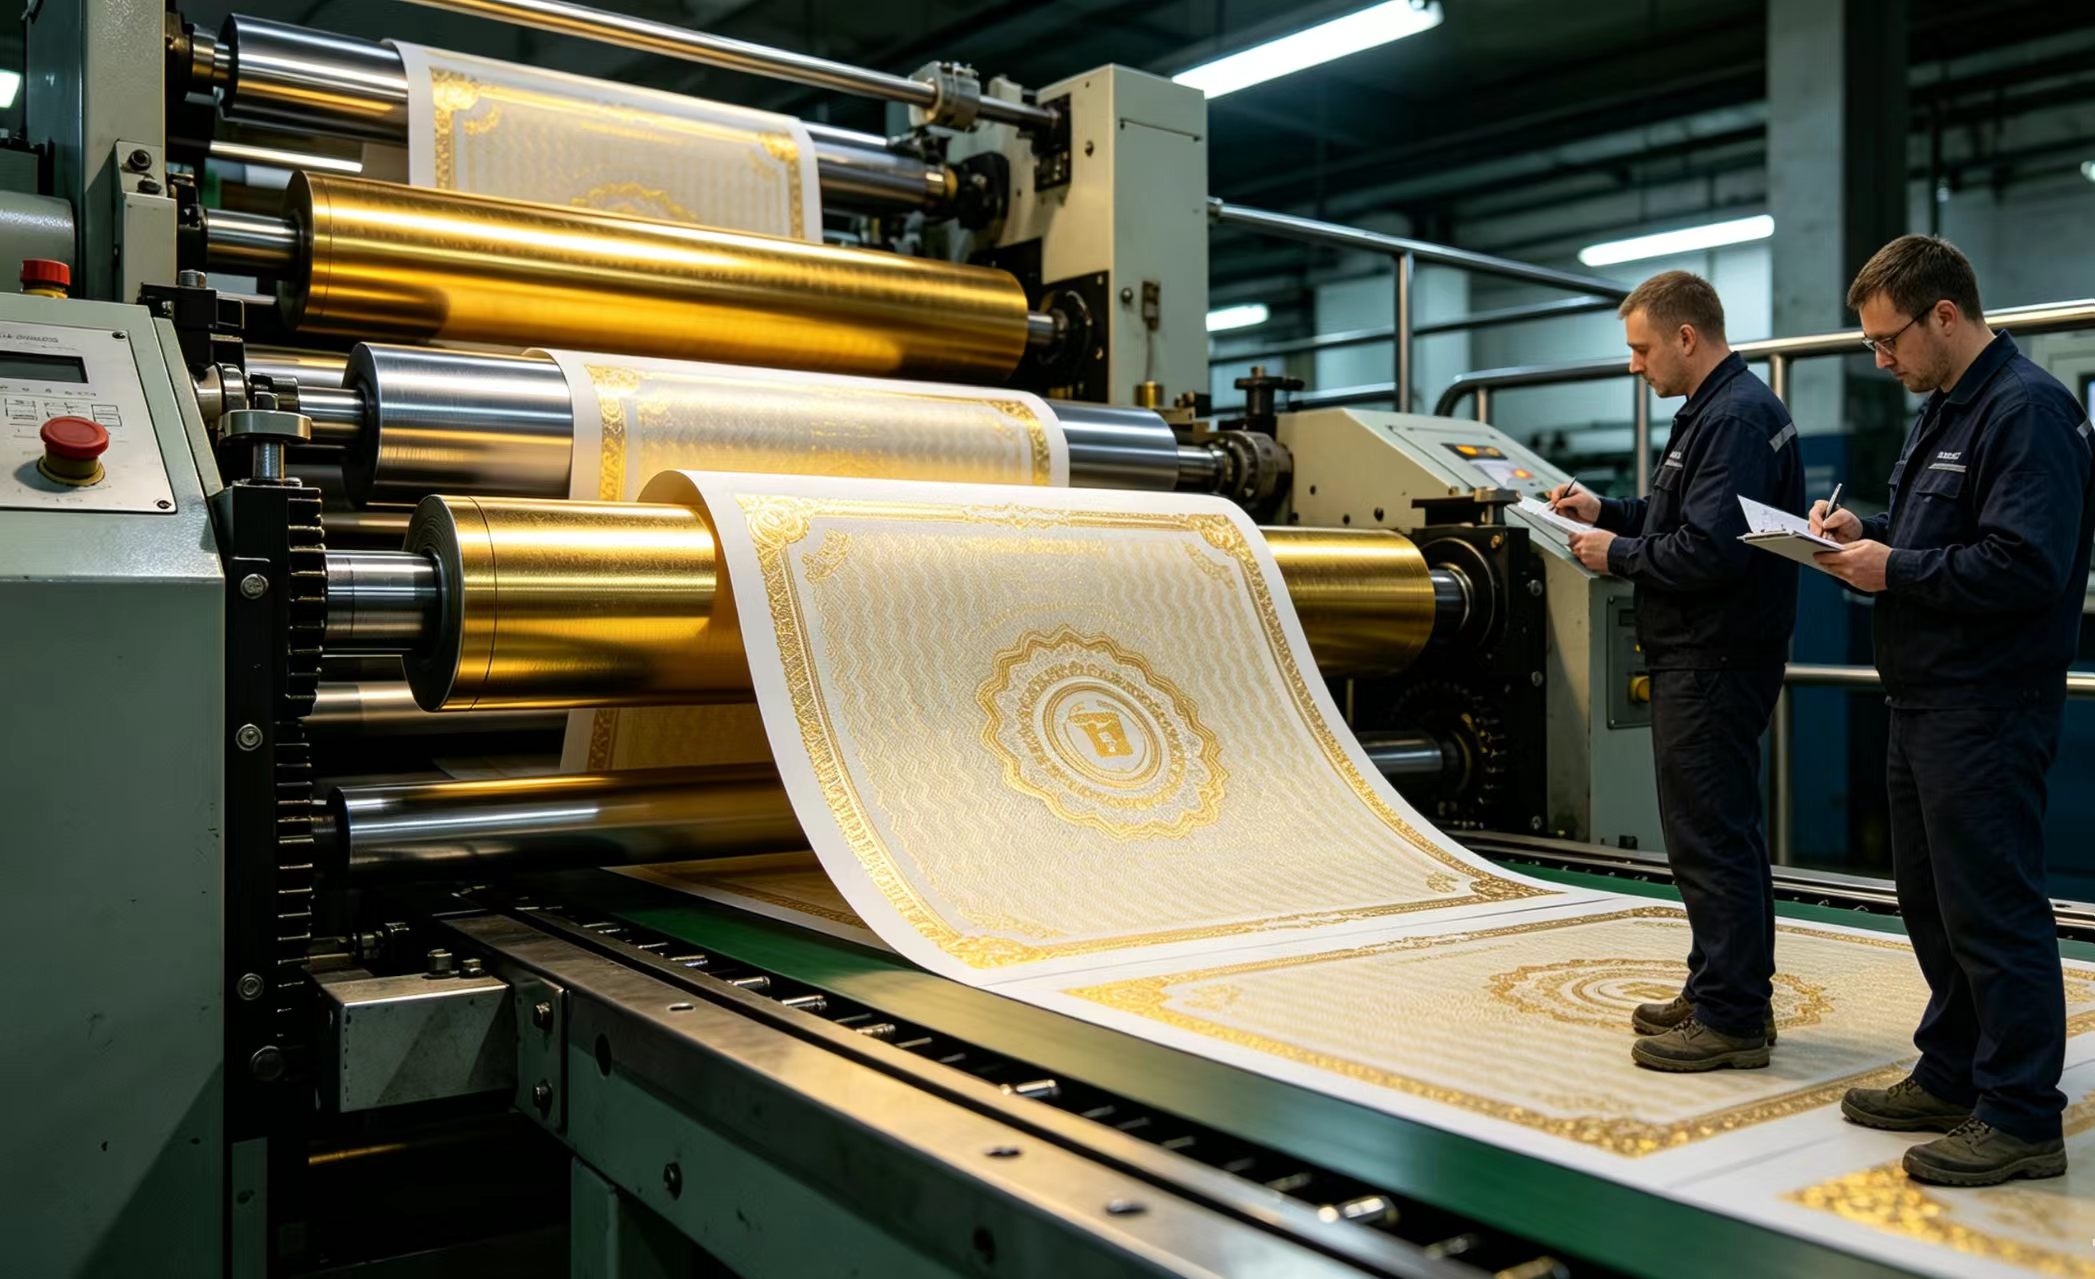
去年东莞一家证卡厂用AI排版系统替换了3个老排版工,结果三个月后客户退货率涨了40%。原因?防伪底纹的微缩文字在AI生成的矢量图里糊成了一团。
你看,聊到专业证件制作工艺,很多人第一反应是“这年头不都电脑排版了吗”。坦白讲,我在这行干了十二年,见过太多机器翻车的现场。今天不扯虚的,带你走一遍我上个月刚跟完的一个真实订单——某高校校友卡加急制作,顺便把证卡制作工艺的实操门道给你拆明白。
一张校友卡引发的“血案”:机器搞不定的三个细节
客户是武汉某高校校友会,要赶在十一校庆前做8000张带芯片的校友卡。时间给了一周,设计稿改了六版。问题出在哪儿?
第一,芯片天线埋层对位。AI拼版软件默认居中,但实际高频芯片的天线走线得避开卡面烫金区。老师傅会手动偏移0.3毫米——这个数据是拿废了200张PET基材试出来的。第二,防伪底纹的扭索花纹,AI生成的是均匀网格,但真证件工艺里扭索纹必须有0.05毫米的渐变断点,不然扫描仪一照就露馅。第三,也是要命的——UV喷码的墨滴落点控制。校友卡背面要喷可变二维码,车间那台老Mimaki喷头状态不好,操作员老陈把电压从28伏调到26.5伏,墨滴扩散直径从45微米缩到38微米,扫码识别率直接从72%拉到99.6%。
说白了,证件制作工艺的精度往往卡在“机器参数微调”这一环。这些经验值,AI数据库里没有。
专业证件制作工艺的3个核心手工校准点
别被“自动化”三个字忽悠了。我列几个你必须盯死的环节,拿本子记:
- 层压温度曲线:不是设个130℃就完事。PVC+PETG混合结构,进料段要125℃预热8秒,主压段138℃压14秒,出料段还得回温到110℃防止翘曲。我们车间墙上贴了张表,每个材料组合对应不同曲线——这表是拿三年废品堆出来的。
- 烫金版压力补偿:烫金纸走箔速度跟气压得联动调。比如0.1毫米厚的全息烫金纸,气压得从0.4兆帕降到0.32兆帕,不然细线条全糊。上个月有个同行接了批证卡制作订单,烫金校徽全变红饼,赔了六万多。
- 芯片绕线张力:绕线机张力设不对,天线电感值偏15%以上,读卡距离直接从5厘米掉到1厘米。我们一般用张力计实测,每卷线材单独调,别信机器显示的数字。
看到没?这些全是动手调出来的。你要是刚入行,建议拿废料先打200张测试卡,把参数记在本子上——比看任何教程都管用。
从接单到出货:一个加急订单的48小时实操时间线
回到那个校友卡订单。周二下午3点接单,周四下午5点必须发货。我排的时间线是这样的:
周二下午4点到6点,拼版。用AI做初版,然后手动挪芯片天线位置。晚上7点打样20张,发现烫金区有气泡。拆开层压机一看,硅胶垫老化了——临时换垫,重新调平,搞到晚上11点。
周三早上8点,正式上机。先跑500张,抽检30张。用显微镜看扭索纹,发现第7张开始有轻微重影。停机,检查UV灯管,发现一根灯管光强衰减到65%。换灯管,重新固化参数从120毫焦调到150毫焦。下午2点恢复生产,到晚上10点跑了6000张。
周四上午补跑2000张,同时做电性能测试。读卡距离抽检100张,平均4.8厘米,达标。下午3点打包,5点发顺丰。客户收到后反馈:扫码识别率99.2%,烫金无糊版。
这中间但凡有一个环节交给全自动线,那批货就砸了。真的,专业证件制作工艺的“专业”二字,全藏在这些不起眼的参数微调里。
给你的实操建议:别急着买AI排版软件
如果你是小批量证卡制作,优先把钱花在三样东西上:一台带张力闭环的绕线机、一台能记录温度曲线的层压机、一台二手但状态好的UV喷码机。这三样加起来不到八万,但能让你接住80%的定制订单。
至于AI排版——可以当辅助,别当主力。我现在的做法是:AI出初稿,人工校三层——第一层查防伪元素完整性,第二层查芯片避让区,第三层打样实测。每次校完把问题记下来,喂给AI做微调。半年下来,AI初稿的可用率从30%提到了70%。但剩下那30%,还得靠手。
最后说句实在的,专业证件制作工艺这行,机器越聪明,人的经验越值钱。你要是想入行,先去车间摸三个月材料,比学任何软件都强。有具体问题,欢迎来我们车间喝茶聊——带上你的废品率数据,咱们现场调。